江苏中小工厂实现零库存的秘密 精益管理落地实操
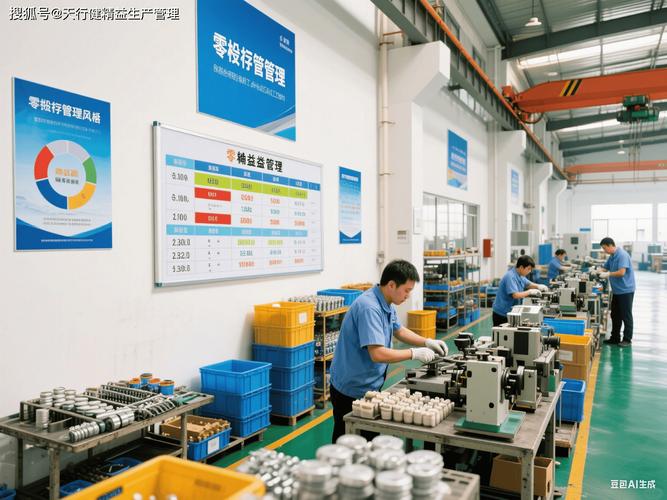
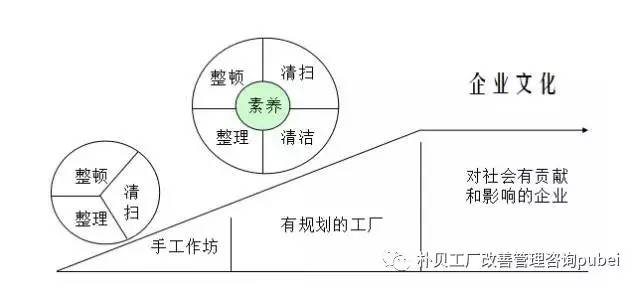
在制造业竞争日益激烈的今天,库存积压不仅占用大量资金,更掩盖了生产流程中的各种浪费。江苏作为中国制造业的重要基地,众多中小工厂正面临着订单波动大、资金周转压力重的挑战。一批先行者却通过精益管理的落地实操,成功逼近了“零库存”的理想状态,实现了资金效率与生产柔性的双重提升。他们的秘密并非高深理论,而是一套可复制、可执行的现场管理方法。\n\n一、破局起点:从“仓库思维”转向“流动思维”\n\n许多中小工厂老板认为库存是必要的缓冲,但精益管理的核心在于认识到:库存是万恶之源——它掩盖了设备故障、换模时间长、品质不稳定、计划不准确等问题。江苏某精密机械厂起初拥有近两个月库存,资金链紧张。咨询团队介入后,首先帮助企业主建立“流动思维”:不追求单台设备的高利用率,而是关注物料在工序间的连续流动。通过价值流图析(VSM),清晰绘制出从接单到交付的信息流与物料流,识别出等待、搬运、过量生产等七大浪费。这一可视化过程让管理层震惊:产品在车间的实际加工时间仅占交货周期的5%,其余95%都在等待和搬运。破局的第一步,便是从削减中间在制品库存开始,为流动创造空间。\n\n二、现场实操:以“一个流”改造为突破口\n\n零库存不是简单地将仓库清空,而是构建一种能够快速响应需求的柔性生产系统。\n\n1. 单元化布局(Cell Production)打破孤岛 \n对于多品种小批量的中小工厂,传统按功能划分的车间(如车床区、铣床区)导致工序间往返搬运。咨询师指导企业将设备按产品族重新排列成U型单元,实现“一个流”生产。例如,南京一家电子配件厂通过组建3个制造单元,将原本跨三个车间的生产流程压缩在一个单元内,在制品库存下降了70%,生产周期从15天缩短至3天。\n2. 标准作业与快速换模(SMED) \n当批量减小,换模频率自然增加。如果换模时间长达数小时,小批量生产将不可行。江苏南通一家纺织机械厂运用SMED方法,通过区分内外部作业、将外部作业提前化、简化紧固方式,将换模时间从120分钟降至25分钟。这带来了生产批量的减半,库存随之下降。制定标准作业组合票,明确每个操作员的作业顺序和节拍时间,确保在制品在工序间匀速流动。\n\n3. 看板拉动生产(Kanban) \n推式生产依赖预测,容易造成库存堆积;拉式生产则由后工序的需求触发前工序的生产。企业在咨询师辅导下建立看板系统,让每一道工序只生产后工序所需的数量。尤其在供应商管理上,推行循环取货(Milk Run)与外部看板,使外部原材料库存也大幅降低。\n\n三、全员参与:让改善成为习惯\n\n精益管理的成功离不开全员的参与。对中小工厂而言,最有效的方式是建立“改善提案”制度:鼓励一线员工针对现场库存、搬运、等待等问题提出改进建议,并给予奖励。无锡一家金属制品厂每月收到近百条提案,其中“减少料架存放层数使取料时间减半”、“自制简易滑道消除搬运”等办法,看似微小却直接促进了物料流动。通过5S活动规范现场,清扫即点检,显著减少了因寻找物料和不良品造成的等待,为小批量生产的稳定性打下坚实基础。\n\n四、管理咨询的陪跑作用:落地比方案更重要\n\n零库存的实现是一个持续改进的过程,急功近利往往导致反弹。专业的企业管理咨询在此过程中扮演“陪跑者”与“教练”的角色:从高层意识变革、组建改善核心团队,到现场手把手指导方法、建立日常管理机制(如每日站会、可视化管理板),用数据和事实破解部门壁垒与保守心态,确保改善活动从短期见效走向持续自主运营。\n\n****\n\n江苏中小工厂逼近零库存的实践印证了一个道理:库存高并非只是仓库管理问题,而是供应链和生产系统乃至企业文化问题的缩影。企业唯有将精益理论转化为具体方法和工具的持续落地操作,在流动、拉动、全员参与和管理变革上练就深厚的“笨功夫”,方能在提高响应速度的同时显著降低运营成本,从容占取竞争的主动权。后续辅导的支持与内在自驱力的深度融合必不可少——任何离开运营层面触底实证的技巧修饰,都绝不会长久而有恒。”
}
如若转载,请注明出处:http://www.wenlvshiye.com/product/11.html
更新时间:2026-11-01 23:38:28